Tôi đã ngồi trong khá nhiều cuộc họp sáng ở nhà máy thực phẩm. Cuộc họp kém thường giống nhau: 45 phút, ai cũng kể ca của mình vất vả thế nào, cuối buổi không ai nhận việc gì. Cuộc họp tốt cũng giống nhau: 15 phút, đứng trước một tấm bảng, năm con số của ca trước, và mỗi con số lệch có một cái tên đi kèm. Khác biệt không nằm ở phần mềm. Nó nằm ở chỗ giám đốc sản xuất đã chọn đúng năm con số để nhìn, và nhìn chúng mỗi ngày.
Ngắn gọn: mỗi sáng, giám đốc sản xuất cần năm con số của ca trước: sự cố an toàn thực phẩm, lô QA đang giữ, OEE, hiệu suất thu hồi nguyên liệu, năng lượng trên tấn. BRCGS Issue 9 chỉ đòi họp về an toàn thực phẩm với lãnh đạo ít nhất mỗi tháng; nhà máy chạy tốt đọc năm con số này trong 15 phút mỗi ngày.
Tóm tắt nhanh
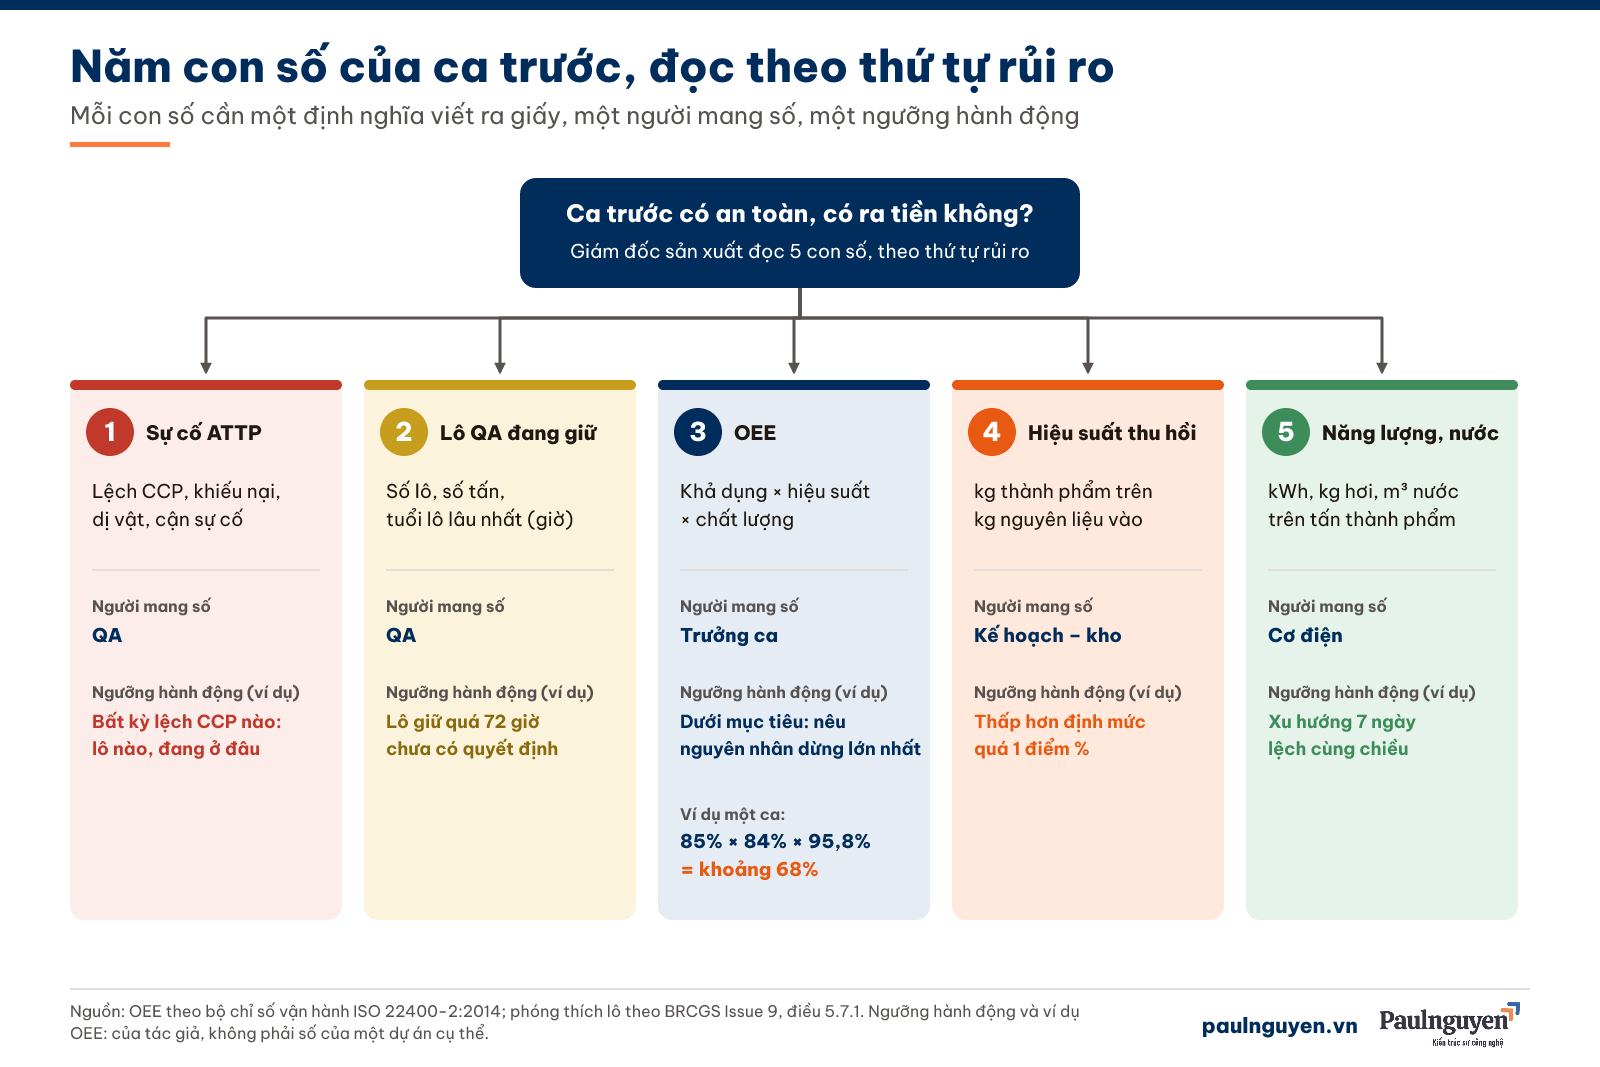
- Năm con số, đọc theo thứ tự rủi ro: sự cố an toàn thực phẩm và lệch CCP, lô QA đang giữ, OEE của dây chuyền nút cổ chai, hiệu suất thu hồi nguyên liệu, năng lượng và nước trên tấn.
- Mỗi con số cần ba thứ: một định nghĩa viết ra giấy, một người mang số tới họp, một ngưỡng mà vượt qua thì phải có hành động trong ngày.
- OEE bằng khả dụng nhân hiệu suất nhân chất lượng. Ví dụ trong bài: 85% × 84% × 95,8%, ra khoảng 68%. Ba thành phần nghe đều ổn, tích của chúng thì không.
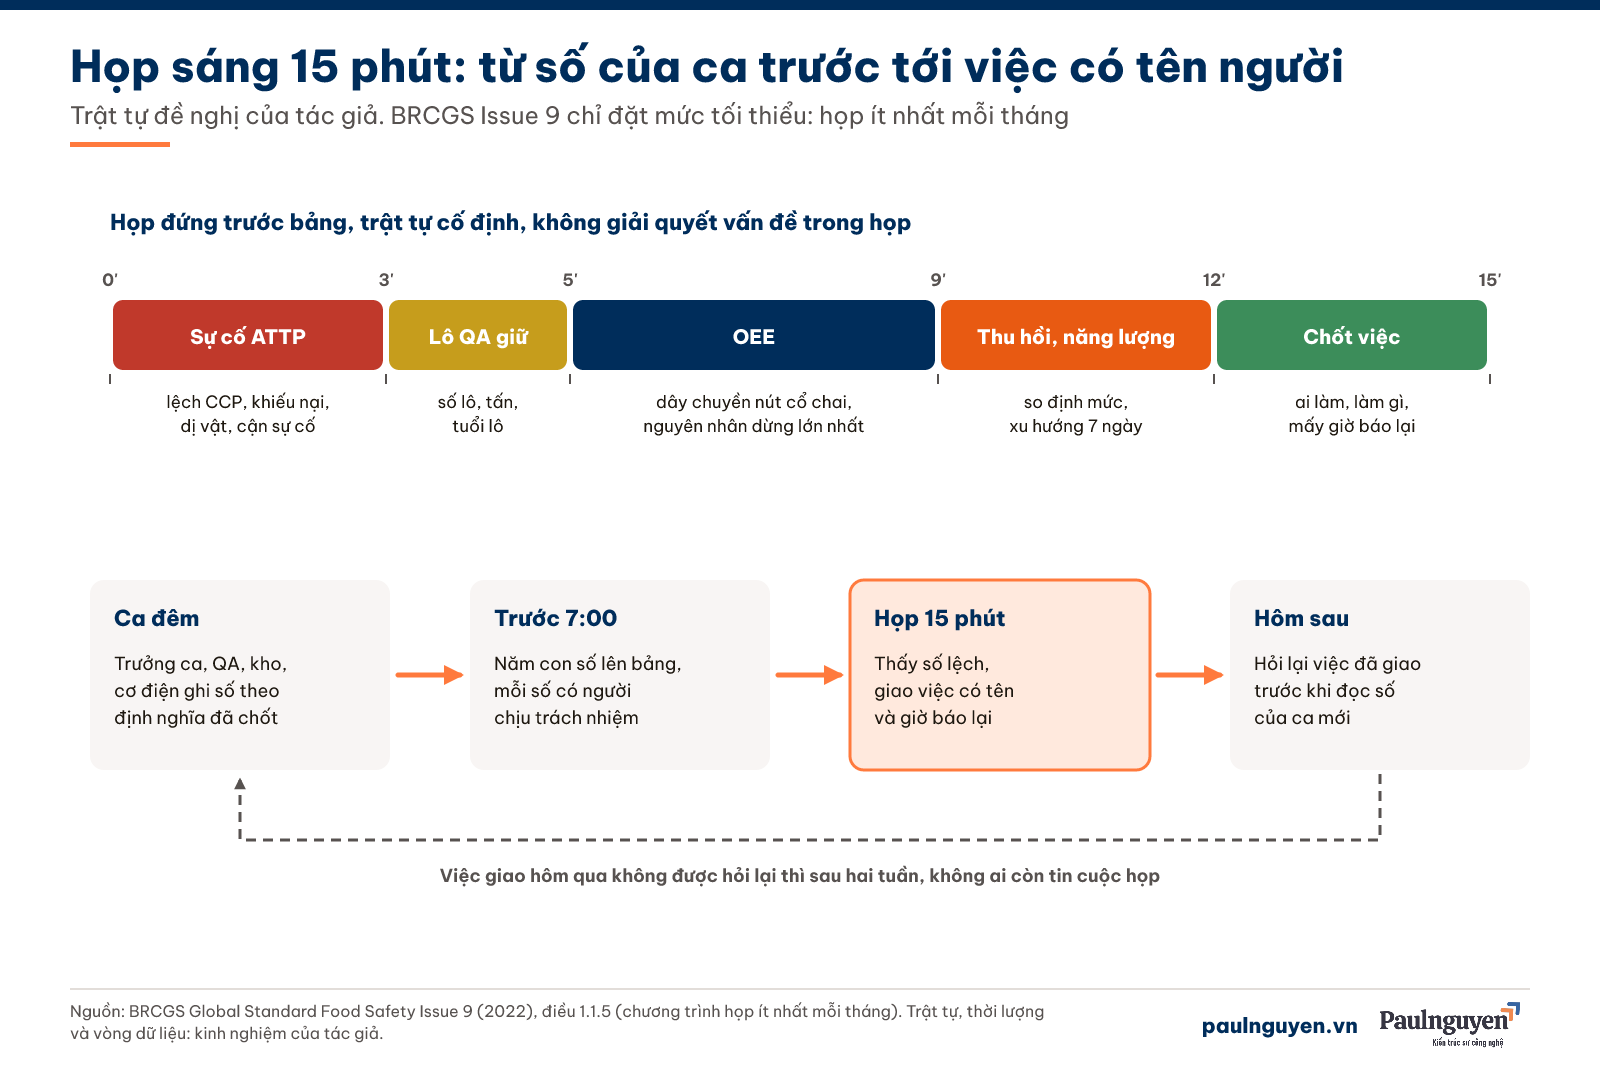
- Họp 15 phút, đứng, theo một trật tự cố định. Cuối buổi, mỗi con số lệch có tên người xử lý và giờ báo lại.
Quản lý nhà máy sản xuất bắt đầu từ đâu?
Bắt đầu từ việc thu hẹp. Một nhà máy chế biến trái cây cỡ vừa tạo ra hàng trăm con số mỗi ca: nhiệt độ thanh trùng, Brix từng mẻ, giờ chạy từng bơm, số thùng, số người, lượng hơi. Nếu giám đốc sản xuất cố nhìn tất cả, kết quả là không nhìn gì. Các con số đó vẫn cần, nhưng chúng thuộc về trưởng ca và QC. Giám đốc cần một tầng cao hơn: những con số cho biết hôm qua nhà máy có an toàn không, có làm ra tiền không, và việc gì phải xử lý trước trưa nay.
Sổ tay thiết kế nhà máy thực phẩm của Springer (2013) dẫn một nghiên cứu của Jain và Lyons (2009) trên sáu nhà máy thực phẩm ở Anh. Cả sáu đều có hệ thống chất lượng, thao tác chuẩn và 5S. Bốn trên sáu có kiểm soát thống kê quá trình và bảo trì phòng ngừa. Nhưng không nhà máy nào có chương trình cải tiến liên tục. Nhà máy có đủ công cụ, chỉ thiếu thói quen đọc số và giao việc từ con số. Năm con số dưới đây là cách tôi đề nghị để tạo thói quen đó.
Con số thứ nhất: sự cố an toàn thực phẩm và lệch CCP
Đây là con số đọc đầu tiên, kể cả khi nó bằng không. Tôi gom vào đây bốn thứ của ca trước: số lần một điểm kiểm soát tới hạn ra ngoài giới hạn, số khiếu nại khách hàng mới, số dị vật tìm thấy (trên dây chuyền hoặc trong máy dò kim loại), và số cận sự cố mà công nhân báo lên.
Câu hỏi giám đốc phải hỏi không phải “có bao nhiêu” mà là “lô nào bị ảnh hưởng, lô đó đang ở đâu”. Một lần nhiệt độ ống giữ nhiệt tụt dưới giới hạn mà van chuyển hướng không tác động là chuyện của sáng nay, không phải của cuộc họp tháng.
BRCGS Issue 9 đòi nhà máy có chương trình họp để đưa vấn đề an toàn, xác thực, pháp lý và chất lượng tới ban lãnh đạo, ít nhất mỗi tháng một lần (điều 1.1.5), và đòi xem xét của lãnh đạo phải đánh giá sự cố, thu hồi, kết quả ngoài tiêu chuẩn (điều 1.1.4). Mức tối thiểu là mỗi tháng. Nhà máy nào chỉ đọc con số này mỗi tháng thì sẽ biết sự cố muộn tới 29 ngày.
Con số thứ hai: lô QA đang giữ
Lô bị giữ là tiền nằm im: thành phẩm đã tốn nguyên liệu, hơi, điện, bao bì, nhưng chưa được xuất. Tôi đề nghị đọc ba phần: số lô, số tấn, và tuổi của lô giữ lâu nhất tính bằng giờ.
Phần tuổi lô là phần hay bị bỏ qua. Mười lô bị giữ vì chờ kết quả vi sinh 48 giờ là bình thường. Một lô bị giữ 9 ngày vì không ai quyết hủy, làm lại hay hạ cấp là chuyện quản lý. BRCGS đòi rằng với sản phẩm cần phóng thích có điều kiện, lô không được xuất cho tới khi đủ mọi tiêu chí và việc phóng thích đã được người có thẩm quyền duyệt (điều 5.7.1). Tiêu chuẩn nói ai được ký. Con số tuổi lô nói người đó đã ký chưa.
Con số thứ ba: OEE là gì và tính thế nào cho một ca?
OEE, hiệu quả thiết bị tổng thể, là tích của ba tỷ lệ: khả dụng (thời gian máy thật sự chạy so với thời gian kế hoạch), hiệu suất (tốc độ thật so với tốc độ thiết kế), và chất lượng (sản lượng đạt so với tổng sản lượng). ISO 22400-2:2014 là tiêu chuẩn quốc tế liệt kê các chỉ số vận hành sản xuất kèm công thức, và các tài liệu hướng dẫn OEE thường dẫn chiếu tiêu chuẩn này.
Lấy một ví dụ của tôi, dây chuyền nước quả công suất thiết kế 5 tấn/giờ, ca 8 giờ:
| Thành phần | Số liệu ca | Tỷ lệ |
|---|---|---|
| Khả dụng | Kế hoạch 480 phút; dừng 72 phút (CIP kéo dài 40, hỏng bơm 20, chờ nguyên liệu 12) | 408 / 480 = 85,0% |
| Hiệu suất | Chạy bình quân 4,2 tấn/giờ so với 5 tấn/giờ thiết kế | 84,0% |
| Chất lượng | Làm ra 28,56 tấn; 1,2 tấn bị giữ chờ làm lại | 27,36 / 28,56 = 95,8% |
| OEE | 85,0% × 84,0% × 95,8% | khoảng 68% |
Ba thành phần, nếu báo riêng, đều nghe ổn. Trưởng ca nói “máy chạy 85% thời gian”, QC nói “đạt gần 96%”. Tích của chúng là 68%: dây chuyền 40 tấn/ca chỉ làm ra 27,36 tấn đạt. Kiểm lại: 27,36 chia 40 cũng ra 68,4%.
Ba điều tôi đề nghị khi dùng OEE trong họp sáng:
- Chỉ tính cho dây chuyền hoặc thiết bị nút cổ chai. OEE của máy rửa quả không nói gì nếu tháp cô đặc hay máy chiết rót mới là chỗ quyết định sản lượng.
- Đọc kèm nguyên nhân dừng lớn nhất. Con số 68% không giao được việc. Câu “CIP kéo dài 40 phút vì chờ xút” thì giao được.
- Không đổi định nghĩa giữa chừng. Có nhà máy bỏ thời gian CIP ra khỏi “thời gian kế hoạch” để khả dụng đẹp hơn. Làm vậy thì con số đẹp lên, sản lượng không tăng. Sổ tay của Springer ghi chính các nhà máy trong nghiên cứu Jain và Lyons mất nhiều nhất ở khâu chuyển đổi sản phẩm, vốn kéo dài và cần vệ sinh trước khi chạy sản phẩm mới. Đó là chỗ phải nhìn, không phải chỗ để giấu.
Con số thứ tư: hiệu suất thu hồi nguyên liệu
Đây là con số tiền nhất trong năm con số. Hiệu suất thu hồi là kilôgam thành phẩm trên kilôgam nguyên liệu vào, so với định mức đã thử nghiệm cho từng loại quả và từng mùa.
Ví dụ của tôi: nhà máy nhận 60 tấn quả mỗi ngày. Hiệu suất thu hồi tụt một điểm phần trăm nghĩa là 600 kg quả mỗi ngày đã trả tiền mà không thành sản phẩm. Ba mươi ngày là 18 tấn quả. Con số này không hiện trên báo cáo OEE, vì máy vẫn chạy đủ giờ, đủ tốc độ. Nó chỉ hiện khi có cân ở đầu vào và cân ở đầu ra, cùng một quy ước tính.
Khi thu hồi tụt, tôi đề nghị hỏi theo thứ tự: quả vào có đúng độ chín và đúng tỷ lệ loại bỏ không; máy chà, máy ép có đổi lưới, đổi khe không; dịch có bị xả bỏ trong lúc khởi động hay CIP không. Câu trả lời thường nằm ở câu đầu tiên.
Con số thứ năm: năng lượng và nước trên tấn
Năng lượng và nước hiếm khi đứng đầu danh sách ưu tiên của ban quản lý nhà máy. Sổ tay của Springer ghi thẳng lý do: các tiện ích này thường chỉ chiếm phần nhỏ trong giá thành sản phẩm. Nhưng tôi đưa nó vào năm con số vì một lý do khác: nó là tấm gương của bốn con số trước.
Phần lớn điện của nhà máy chạy theo giờ máy chạy, không theo tấn sản phẩm. Theo Smith và cộng sự (2007), được sổ tay dẫn lại, năm 1998 động cơ điện chiếm 68,2% lượng điện công nghiệp dùng, quy trình 20,8%, chiếu sáng 6,5%. Bơm, quạt, băng tải chạy khi dây chuyền chờ nguyên liệu, khi CIP kéo dài, khi chạy chậm. Vì vậy khi OEE giảm, kWh trên tấn tăng, dù không ai lãng phí điện một cách cố ý.
Tôi đề nghị ba số: kWh trên tấn thành phẩm, kg hơi trên tấn, m³ nước trên tấn. Đọc theo xu hướng 7 ngày, không đọc từng ca. Một ca lệch là nhiễu. Bảy ngày lệch cùng chiều là có chuyện: bẫy hơi hỏng, rò khí nén, hoặc CIP đang dùng nhiều nước hơn quy trình đã thẩm định.
Họp sáng 15 phút: trật tự cố định
Năm con số không có giá trị nếu không dẫn tới việc. Tôi đề nghị cuộc họp sáng có trật tự cố định, đứng trước bảng, không quá 15 phút.
| Người | Mang tới họp | Hạn chót |
|---|---|---|
| QA | Sự cố, lệch CCP, khiếu nại, lô đang giữ và tuổi lô | Trước 7:00 |
| Trưởng ca đêm | OEE dây chuyền nút cổ chai, ba nguyên nhân dừng lớn nhất | Trước 7:00 |
| Kế hoạch – kho | Nguyên liệu nhận, thành phẩm nhập kho, hiệu suất thu hồi | Trước 7:00 |
| Cơ điện | Số đồng hồ điện, hơi, nước; sự cố thiết bị | Trước 7:00 |
| Giám đốc sản xuất | Chốt việc: tên người, việc, giờ báo lại | Cuối buổi họp |
Hai luật tôi giữ trong mọi cuộc họp sáng. Thứ nhất, không giải quyết vấn đề trong họp. Họp chỉ để thấy và giao. Vấn đề cần bàn lâu thì hẹn nhóm nhỏ ngay sau họp. Thứ hai, việc giao hôm qua phải được hỏi lại hôm nay. Không hỏi lại thì sau hai tuần, không ai còn tin cuộc họp.
Phần mềm quản lý nhà máy sản xuất có cần không?
Cần, nhưng sau. Phần mềm giúp gom số nhanh hơn và bớt chép tay. Nó không quyết định giùm anh chị nên đọc con số nào, định nghĩa thế nào, ai mang tới. Nhà máy chưa có thói quen đọc năm con số trên một tấm bảng giấy thì mua phần mềm xong vẫn họp 45 phút.
Tôi đề nghị thứ tự: ba tháng đầu dùng bảng giấy và bảng tính, chốt định nghĩa và ngưỡng. Khi định nghĩa đã ổn và mọi người đã quen, mới đưa vào phần mềm. Lúc đó yêu cầu với nhà cung cấp phần mềm rất rõ: năm con số này, định nghĩa này, nguồn dữ liệu này. Và phải tính trước cách vận hành khi hệ thống số ngừng hoạt động.
Tới bước đó, nên tách hai lớp. Lớp sản xuất gồm OEE, CCP, cân đầu vào và đầu ra, cần thiết bị đo và phần mềm của dây chuyền. Lớp văn phòng gồm đơn hàng, kho theo lô, công nợ, lịch giao, thì một hệ thống ERP gọn là đủ. Trong năm con số, “lô QA đang giữ” là con số ERP trả lời được ngay, vì nó chỉ là tồn kho theo lô cộng với trạng thái. Nếu anh chị chưa rõ ERP làm được gì và không làm được gì, bài ERP là gì cho doanh nghiệp vừa và nhỏ giải thích bằng ngôn ngữ của chủ doanh nghiệp.
Phần bài viết không làm thay được
Bài viết đưa ra năm con số và một trật tự họp. Nó không làm được những việc sau cho nhà máy của anh chị:
- Xác định đâu là thiết bị nút cổ chai thật sự của từng dây chuyền, từng mùa.
- Viết định nghĩa của từng con số cho đúng quy trình của nhà máy: thời gian kế hoạch tính thế nào, sản lượng đạt tính ở đâu, cân đặt ở điểm nào.
- Đặt ngưỡng hành động cho từng sản phẩm, và gắn ngưỡng đó với kế hoạch HACCP đã thẩm định.
- Dựng định mức thu hồi cho từng loại quả từ số liệu thử nghiệm thật.
Nếu anh chị đang vận hành hoặc sắp đưa một nhà máy vào chạy, hãy bắt đầu bằng một phiên chẩn đoán dự án: 45–60 phút, không tính phí. Mang theo báo cáo ca của một tuần. Chúng ta chọn năm con số trước, rồi mới bàn tới phần mềm.
Đọc thêm:
- Bảo trì dự đoán: nhà máy sữa Đức bắt được một cái bơm sắp hỏng
- Mùa cao điểm, ai được quyền dừng dây chuyền IQF để vệ sinh?
- Mất hệ thống số 48 giờ: nhà máy còn sản xuất an toàn được không?
- Thẩm định và thẩm tra HACCP: nhầm một chữ, trượt cả buổi đánh giá
- Danh sách phụ tùng bắt buộc đặt kèm khi mua dây chuyền
Chọn thị trường trước, chọn máy sau.
Nguồn tham khảo
- BRCGS. Global Standard Food Safety, Issue 9, tháng 8/2022: điều 1.1.3 (mục tiêu có thước đo, theo dõi và báo cáo ít nhất mỗi quý), điều 1.1.4 (xem xét của lãnh đạo gồm sự cố, thu hồi, hành động khắc phục, kết quả ngoài tiêu chuẩn), điều 1.1.5 (chương trình họp đưa vấn đề an toàn, xác thực, pháp lý, chất lượng tới ban lãnh đạo, ít nhất mỗi tháng), điều 5.7.1 (phóng thích có điều kiện chỉ khi đủ tiêu chí và được duyệt). brcgs.com
- Baker C.G.J. (chủ biên). Handbook of Food Factory Design. Springer, 2013 — chương 6 (Productivity Issues), mục 6.5.2, bảng 6.4, tr. 164–165: tóm tắt nghiên cứu Jain và Lyons (2009) trên sáu nhà máy thực phẩm ở Anh (cả sáu có hệ thống chất lượng, thao tác chuẩn, 5S; bốn có kiểm soát thống kê quá trình và bảo trì phòng ngừa; không nhà máy nào có chương trình cải tiến liên tục; tổn thất lớn ở khâu chuyển đổi sản phẩm).
- Aly A.A., Baker C.G.J. Utilities and Their Conservation, chương 17 trong Handbook of Food Factory Design, Springer, 2013, tr. 427–428: tiện ích thường chỉ chiếm phần nhỏ giá thành nên ít được ưu tiên; theo Smith và cộng sự (2007), năm 1998 động cơ chiếm 68,2% điện công nghiệp, quy trình 20,8%, chiếu sáng 6,5%, khác 4,5%.
- ISO. ISO 22400-2:2014 Automation systems and integration — Key performance indicators (KPIs) for manufacturing operations management — Part 2: Definitions and descriptions, cùng sửa đổi Amd 1:2017 (chỉ số quản lý năng lượng): tiêu chuẩn liệt kê các chỉ số vận hành kèm công thức. iso.org
- Kinh nghiệm dự án của tác giả và tính toán ví dụ: dây chuyền 5 tấn/giờ, các thành phần OEE 85% – 84% – 95,8%, nhà máy nhận 60 tấn quả mỗi ngày, ngưỡng hành động, trật tự và thời lượng họp sáng là ví dụ minh hoạ, không phải số của một dự án cụ thể.
Bài viết của Paul Nguyen, tổng hợp từ các nguồn trên (truy cập tháng 10/2026) và kinh nghiệm vận hành nhà máy chế biến thực phẩm. Số liệu điện của Smith và cộng sự là số điện công nghiệp năm 1998 (sổ tay không ghi riêng ngành thực phẩm), dùng để minh hoạ cơ cấu, không phải số của nhà máy thực phẩm Việt Nam. Ảnh đại diện: nền ảnh của ravencrow BI trên Pexels (https://www.pexels.com/photo/38336747/).