Mùa vụ nào tôi cũng nghe một câu ở xưởng, gần như nguyên văn: “Hàng còn đầy sân, cho chạy thêm hai tiếng rồi hẵng vệ sinh dây chuyền.”
Người nói câu đó không sai về sản lượng. Trái cây không chờ được. Quả nằm ngoài sân thêm một đêm là mất màu, mất cân, có khi mất cả lô. Nên hai tiếng chạy thêm nghe như một quyết định hợp lý.
Câu tôi muốn hỏi lại thì khác: trong nhà máy của anh chị, ai được quyền nói “không” với hai tiếng đó — và người ấy có dám nói không?
Vụ việt quất đông lạnh và chỗ tôi đọc chậm
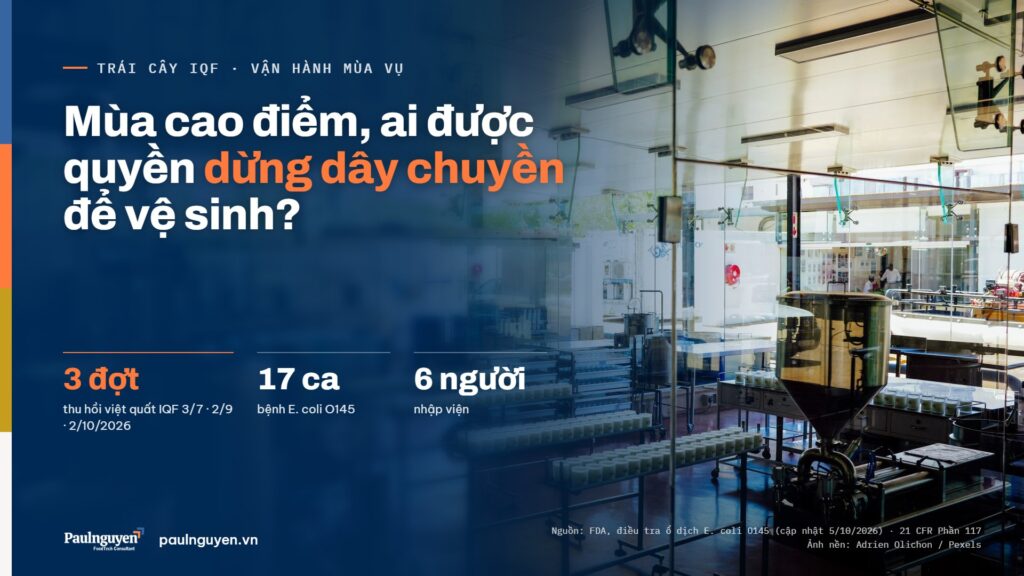
Đầu tháng 10/2026, FDA cập nhật hồ sơ một ổ dịch E. coli O145 liên quan tới việt quất đông lạnh: 17 ca bệnh ở 2 bang, 6 người nhập viện, 11 trong 13 ca được phỏng vấn khai đã ăn việt quất đông lạnh. Cùng một nhà đóng gói trái cây IQF ở Chile đã thu hồi ba đợt — 3/7, 2/9 và 2/10 — và hàng của họ bị đưa vào Import Alert 99-35, danh sách rau quả có dấu hiệu được sơ chế hoặc đóng gói trong điều kiện mất vệ sinh. Diễn biến đầy đủ có trên trang điều tra ổ dịch của FDA.
Phía dây chuyền — hệ rửa, vùng sạch, sổ lô trộn, hồ sơ — là câu hỏi đầu tư: dây chuyền phải có gì. Ở đây tôi muốn nói câu hỏi còn lại, câu không mua được bằng thiết bị: khi dây chuyền đã có đủ, ai quyết nó dừng lúc nào.
FDA không công bố nguyên nhân gốc của vụ này. Tôi không biết xưởng đó có cắt giờ vệ sinh hay không, và tôi sẽ không đoán. Điều tôi rút ra là chuyện khác: trái cây IQF không có bước nào diệt khuẩn. Quả được rửa, phân loại, cấp đông, cân, đóng túi — rồi người mua cho thẳng vào máy xay sinh tố. Ở dây chuyền thanh trùng hay tiệt trùng, một sơ suất vệ sinh phía trước còn có khâu nhiệt phía sau gánh bớt. Ở dây chuyền IQF, mỗi phút vệ sinh bị cắt đi thẳng vào túi hàng.
Vì sao giờ vệ sinh dây chuyền luôn bị cắt trước
Gần 20 năm đi nhà máy, tôi thấy giờ vệ sinh có một bất lợi rất con người: chi phí của nó nhìn thấy được, còn lợi ích thì không. Máy đứng, công nhân đứng, nước và hoá chất chảy đi — ai cũng đếm được. Còn cái lô hàng không bị nhiễm nhờ lần vệ sinh đó thì không ai đếm, vì nó không bao giờ xảy ra.
Mùa cao điểm làm bất lợi đó nặng thêm. Quản đốc chịu chỉ tiêu tấn mỗi ca. Phòng mua hàng đã nhận nguyên liệu của nông dân, không trả lại được. Chủ nhà máy nhìn sân đầy quả. Trong cả chuỗi người đó, người đề nghị cắt giờ vệ sinh hiếm khi là người sẽ ký tên lên hồ sơ của ca làm việc ấy.
Còn một gốc rễ nằm từ lúc mua máy. Con số tấn mỗi giờ trên báo giá là giờ máy chạy. Giờ tháo rửa, giờ châm hoá chất, giờ thay nước bể rửa thì ít khi được ghi bên cạnh. Chủ đầu tư lấy tấn mỗi giờ nhân với số giờ trong ngày, ra công suất mùa vụ — và từ ngày đầu tiên, kế hoạch sản xuất đã không có chỗ cho vệ sinh. Đó là một trong những chỗ trống tôi hay chỉ ra khi đọc báo giá thiết bị và sáu chỗ nhà cung cấp để trống.
Luật Mỹ không cho con số, nhưng cho đúng câu hỏi
Tôi đọc lại phần thực hành sản xuất tốt trong quy định 21 CFR Phần 117 của FDA — phần áp cho nhà máy Việt Nam xuất hàng sang Mỹ — để tìm xem luật có nói bao nhiêu giờ phải vệ sinh một lần không. Câu trả lời là không. Nhưng có bốn câu đáng đặt cạnh nhau.
Một. Điều 117.35 viết rằng với chế biến ướt, bề mặt tiếp xúc thực phẩm phải được làm sạch và khử trùng trước khi dùng và sau mọi lần gián đoạn có thể làm bề mặt bị nhiễm; với sản xuất liên tục thì “khi cần thiết”. Không có con số giờ. Nghĩa là “khi cần thiết” là bao lâu, nhà máy phải tự chứng minh được.
Hai. Điều 117.80 cho dùng lại nước để rửa, tráng hay chuyển thực phẩm — với điều kiện việc dùng lại không làm tăng mức nhiễm của thực phẩm. Mỗi lần kéo dài thời gian giữa hai lần thay nước bể rửa là một lần đặt cược vào điều kiện đó.
Ba. Cũng Điều 117.80: vệ sinh chung của nhà máy phải đặt dưới sự giám sát của một hoặc nhiều người có năng lực, được giao trách nhiệm cho việc này. Câu “ai được quyền” có câu trả lời trên giấy. Cái tôi hay gặp là người được giao trách nhiệm trên giấy lại không có quyền dừng dây chuyền ngoài đời.
Bốn. Điều 117.150: khi một biện pháp kiểm soát không được thực hiện đúng, nhà máy phải đánh giá an toàn của toàn bộ thực phẩm bị ảnh hưởng, và không để số hàng đó ra thị trường nếu không bảo đảm được. Đọc câu này bằng mắt người làm sản xuất: hai tiếng chạy thêm khi nước rửa đã quá giới hạn không phải là hai tiếng sản lượng. Nó là hai tiếng hàng phải giữ lại, phải xét nghiệm, có khi phải huỷ.
Cái giá thật của hai tiếng chạy thêm
Đặt bốn câu trên vào sân nguyên liệu mùa cao điểm, bài toán đổi hẳn. Hai tiếng chạy thêm, nếu nằm trong giới hạn nhà máy đã chứng minh, là hai tiếng sản lượng thật. Nếu nằm ngoài giới hạn, có hai khả năng. Nhà máy phát hiện ra: hàng của hai tiếng đó bị giữ, tốn tiền xét nghiệm và kho lạnh, có khi đổ bỏ — tức là mất cả quả lẫn giờ. Nhà máy không phát hiện ra: hàng đi. Và khi đó, câu chuyện có thể trông giống vụ việt quất ở trên: thu hồi từng đợt, mỗi đợt thêm vài lô.
Tôi không nói hai tiếng chạy thêm nào cũng dẫn tới thu hồi. Tôi nói rằng nếu không có giới hạn viết sẵn, không ai trong xưởng biết hai tiếng đó thuộc trường hợp nào. Và người quyết cho chạy đang quyết mà không có số.
Ba việc tôi sẽ chốt trước khi mùa vụ bắt đầu
Không có việc nào dưới đây cần mua thiết bị mới. Cả ba đều phải làm trước mùa, vì giữa mùa, lúc hàng đầy sân, không ai đủ bình tĩnh để làm.
1. Viết ra giới hạn chạy giữa hai lần vệ sinh — bằng số của chính dây chuyền mình
Bao nhiêu giờ chạy thì phải dừng tháo rửa. Bao nhiêu mẻ quả, hoặc bao nhiêu giờ, thì phải thay nước bể rửa. Con số này không chép từ catalogue hay từ nhà máy khác được. Nó phải lấy từ dữ liệu đo trên dây chuyền của mình — mẫu bề mặt, mẫu nước rửa theo thời gian chạy — trong những tuần đầu vụ, khi còn chưa áp lực. Chữ dùng cho việc này và chuyện ai làm, ai thẩm tra, tôi đã viết ở bài HACCP và ISO 22000 khác nhau ở đâu nhìn từ phía người ký séc. Ở đây chỉ nhấn một điều: giới hạn phải được viết ra trước khi ai đó cần xin vượt qua nó.
2. Trao quyền dừng bằng văn bản cho một người không chịu chỉ tiêu sản lượng
Người này có tên trong quyết định, có chữ ký của chủ nhà máy. Khi họ dừng dây chuyền đúng giới hạn đã viết, không ai được phạt họ vì mất sản lượng — kể cả khi xét nghiệm sau đó cho thấy hàng vẫn sạch. Nếu người được giao quyền lại chính là quản đốc chịu chỉ tiêu tấn mỗi ca, thì quyền đó chỉ có trên giấy. Chủ nhà máy là người duy trì được sự tách bạch này, vì chỉ chủ mới đứng trên cả hai phía.
3. Lập kế hoạch công suất có giờ vệ sinh nằm bên trong
Lấy giờ máy chạy trừ đi giờ vệ sinh theo giới hạn ở việc 1, ra công suất thật của một ngày. Đặt cạnh lượng nguyên liệu đã cam kết thu mua. Nếu mùa cao điểm vượt công suất thật, quyết từ trước: giảm thu mua, chuyển phần dư sang hàng có khâu nấu phía sau như puree hay nhân bánh, hay đầu tư thêm công suất. Ba lựa chọn đều tốn tiền. Nhưng đó là tiền tính được trên bàn họp, không phải tiền mất trong một đợt thu hồi. Nếu đang tính mua dây chuyền mới, đưa thời gian tháo rửa vào hợp đồng và đo nó thật trong buổi chạy thử — đúng logic tôi đã viết ở bài nghiệm thu thiết bị trước khi thanh toán. Giờ vệ sinh nhân với số ngày vận hành trong năm cũng là một dòng trong tổng chi phí sở hữu dây chuyền thực phẩm, thứ ít báo giá nào tính hộ.
Một chi tiết bản vẽ cũng quyết định giờ vệ sinh dài hay ngắn: khu sau bể rửa có tách khỏi khu nguyên liệu thô hay không. Không tách thì mỗi lần vệ sinh phải làm cả hai khu, và vẫn không chắc sạch. Chuyện này tôi đã kể trong bài layout nhà máy thực phẩm và mười lăm phút đoàn audit EU nhìn ra sai.
Phần tôi không làm được
Nói cho rõ. Giới hạn vệ sinh của một nhà máy phải do chính nhà máy thẩm định trên dây chuyền của mình. Việc đánh giá tuân thủ là của FDA và các bên chứng nhận độc lập. Tôi không cấp chứng nhận, và không đưa ra một con số giờ chung cho mọi dây chuyền IQF — vì con số đó không tồn tại.
Phần tôi làm được là ngồi với chủ đầu tư từ lúc lập dự án, để giờ vệ sinh được tính vào công suất, vào hợp đồng thiết bị và vào bản vẽ — trước khi nó thành một cuộc cãi nhau ở sân nguyên liệu giữa mùa.
Quay lại câu ở sân nguyên liệu
Lần tới nghe câu “cho chạy thêm hai tiếng rồi hẵng vệ sinh”, tôi không mong câu đáp là “được” hay “không”. Tôi mong nghe một câu khác: “Giới hạn mình viết hồi đầu vụ là bao nhiêu giờ, và đã chạy được bao nhiêu rồi?”
Nhà máy nào trả lời được câu đó thì hai tiếng chạy thêm là một quyết định. Nhà máy nào không trả lời được thì nó là một canh bạc — và người đặt cược thường không phải người sẽ trả tiền.
Nếu anh chị đang làm hoặc đang tính làm trái cây đông lạnh đi Mỹ, hai thứ dùng được ngay: bộ 37 câu hỏi tôi dùng trước khi bàn tới thiết bị và cách tôi làm việc trong một dự án nhà máy chế biến nông sản. Muốn trao đổi trực tiếp thì đặt một phiên chẩn đoán dự án — buổi đầu 45–60 phút, không tính phí.
Nguồn: FDA — Outbreak Investigation of E. coli O145:H28: Frozen Blueberries (July 2026), cập nhật 5/10/2026, và các thông báo thu hồi ngày 3/7, 2/9, 2/10/2026; FDA — Import Alert 99-35; 21 CFR Phần 117, §117.35(d), §117.80(a)(3) và (b)(1), §117.150(a), bản eCFR ngày 1/10/2026.