Màn hình CIP báo xanh, chương trình chạy đủ, sổ ca có chữ ký. Ba ngày sau, khách báo lô nước quả phồng nắp. Khi mở lại bản ghi, nhiệt độ rửa kiềm đạt 75 °C ở bồn cấp nhưng đường hồi chỉ 58 °C, vì tối hôm đó có người mở thêm một nhánh ống chưa từng nằm trong chương trình. Tôi gặp kiểu chuyện này nhiều hơn chuyện hệ CIP thiết kế sai. Hệ thống tốt, quy trình đã thẩm định, và mẻ vẫn hỏng vì cách ca kíp vận hành nó. Bài này viết cho chủ nhà máy: quy trình đúng là gì, năm lỗi hay gặp nhất, và ai phải ký trước khi máy được chạy lại.
Ngắn gọn: vệ sinh CIP là chuỗi sáu bước: tráng nước, rửa kiềm, tráng giữa, rửa axit, tráng cuối, khử trùng hoặc nước nóng 90 °C (sổ tay Saravacos). Mẻ hỏng thường không do thiết kế mà do ca kíp: đo nhiệt sai chỗ, không kiểm nồng độ, cắt bước, thiếu lưu lượng, và thả máy không có chữ ký.
Tóm tắt nhanh
- CIP là rửa bằng hoá chất trong hệ kín, không tháo máy. Nó chỉ sạch khi bốn thông số đồng thời đúng: thời gian từng bước, nồng độ hoá chất, lưu lượng và áp suất, nhiệt độ. BRCGS Issue 9 bắt buộc đặt giới hạn và ghi cả bốn.
- Năm lỗi vận hành hay gặp: đọc nhiệt độ ở bồn cấp thay vì đường hồi; nồng độ pha theo thói quen; cắt bước khi mùa cao điểm; lưu lượng không đủ hoặc chạy sai tuyến; thả máy về sản xuất mà không kiểm, không ký.
- Màn hình báo xong chu trình không có nghĩa là thiết bị sạch. Thiết bị chỉ được chạy lại khi QA kiểm và ký thả máy (BRCGS điều 4.11.5).
- Mọi thay đổi chương trình CIP, kể cả thêm một nhánh ống, phải được người có thẩm quyền duyệt trước và thẩm định lại sau (BRCGS điều 4.11.7.1).
Vệ sinh CIP là gì và quy trình đúng gồm mấy bước?
CIP là viết tắt của làm sạch tại chỗ: dung dịch rửa được bơm tuần hoàn qua đường ống, bồn, thiết bị trao đổi nhiệt, mà không phải tháo rời. Sổ tay thiết bị chế biến thực phẩm của Saravacos gọi thẳng nó là một phép làm sạch hoá học, trong đó dung dịch phải tiếp xúc trực tiếp với mọi bề mặt bẩn. Nhà máy nhỏ thường tháo bơm, bộ trao đổi nhiệt, bộ lọc ra rửa định kỳ. Nhà máy lớn dùng CIP tự động, và sổ tay ghi rõ: CIP hiệu quả đòi hỏi tự động hoá toàn hệ, với cảm biến nhiệt độ, mức, lưu lượng, áp suất, vị trí van.
Sáu bước theo Saravacos, và điều mỗi bước phải làm được:
| Bước | Mục đích | Hỏng ở đâu nếu làm sai |
|---|---|---|
| 1. Tráng nước (nước mềm, lạnh) | Đẩy phần sản phẩm còn lại ra | Đường bã quả, đường còn lại tiêu hao xút ở bước 2 |
| 2. Rửa kiềm (có thể kèm hypoclorit) | Hoà tan chất hữu cơ, protein, pectin, dầu | Thiếu nhiệt, thiếu nồng độ: màng bẩn còn lại thành chỗ cho vi sinh bám |
| 3. Tráng giữa | Đẩy xút ra trước khi vào axit | Xút sót trung hoà axit, bước 4 mất tác dụng |
| 4. Rửa axit | Tẩy cặn khoáng, cặn đóng trên bề mặt nóng | Cặn còn lại che vi sinh khỏi hoá chất khử trùng |
| 5. Tráng cuối | Đẩy hết axit | Hoá chất sót lại đi vào sản phẩm của mẻ sau |
| 6. Khử trùng hoặc nước nóng 90 °C | Diệt vi sinh còn sót trên bề mặt đã sạch | Làm trên bề mặt chưa sạch thì gần như vô ích |
Thứ tự này không phải để thuộc lòng. Nó để ca kíp hiểu vì sao không được bỏ bước 3 hay bước 5 cho kịp giờ.
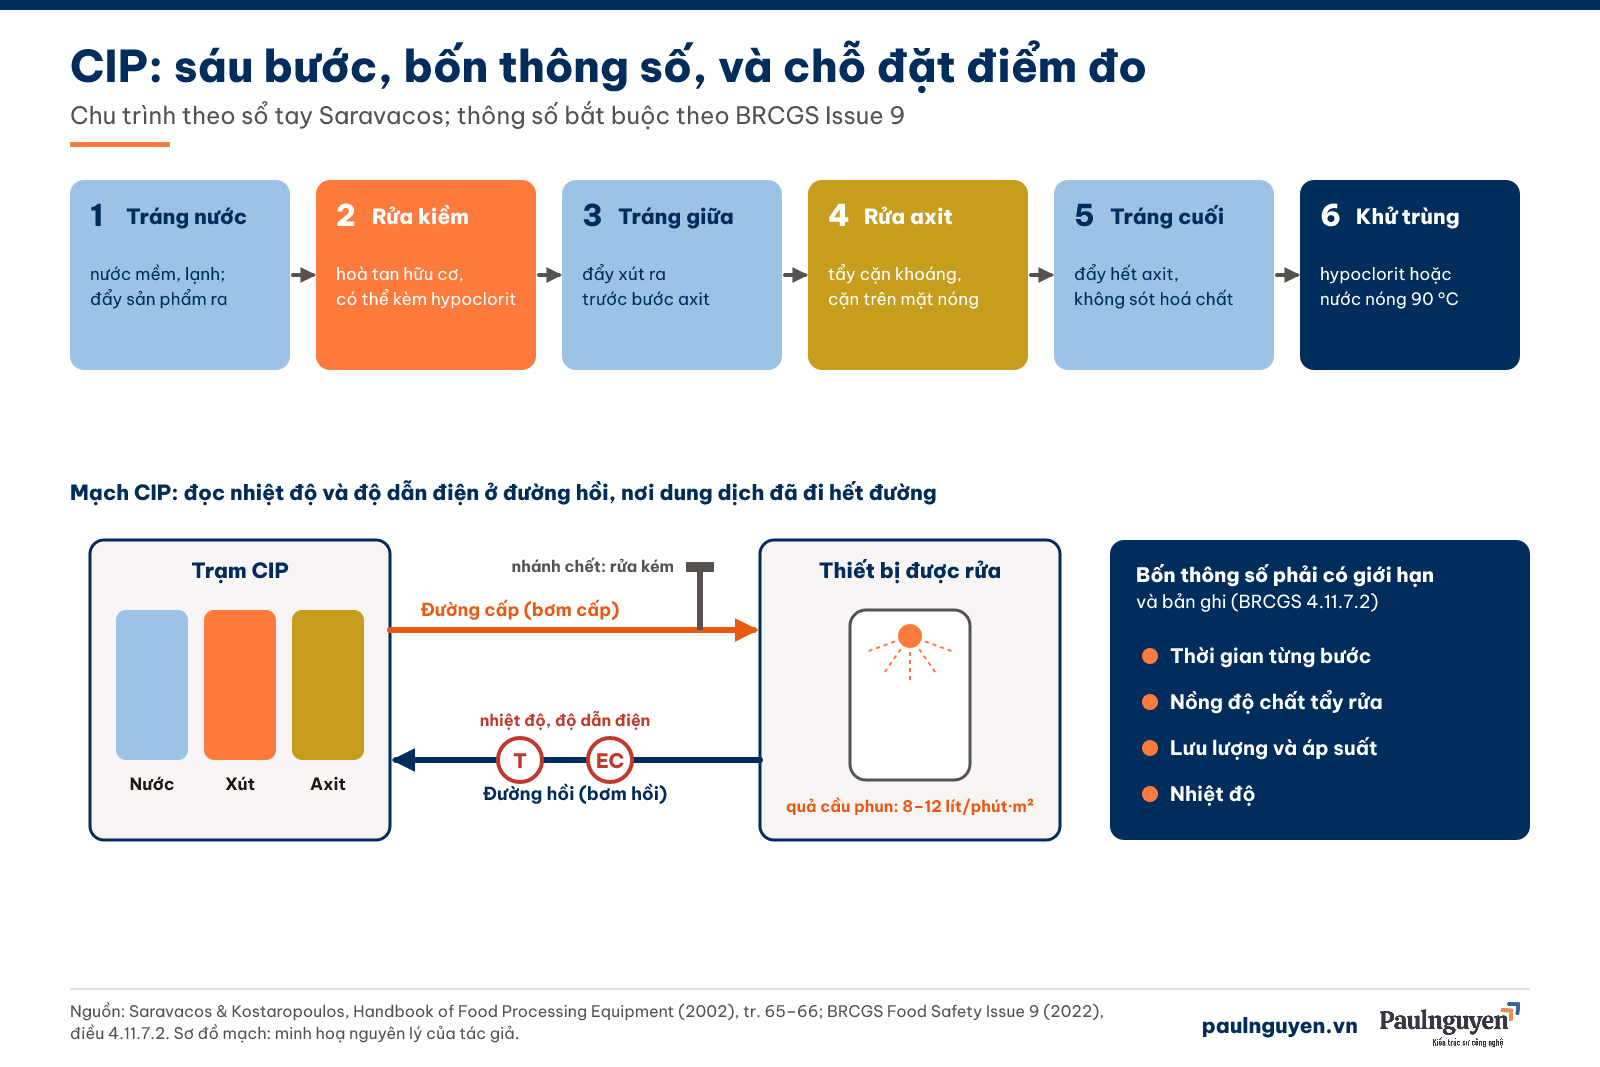
BRCGS Issue 9 (điều 4.11.7.2) đòi nhà máy đặt giới hạn chấp nhận được cho các thông số chính, tối thiểu gồm thời gian mỗi bước, nồng độ chất tẩy rửa, lưu lượng và áp suất, nhiệt độ, và phải thẩm định các giới hạn đó. Bốn thông số này là bốn cái chân của một cái bàn. Thiếu một chân, bàn đổ, dù ba chân kia rất chắc.
Năm lỗi vận hành làm hỏng cả mẻ
Năm lỗi dưới đây tôi gom từ các nhà máy nước quả, puree, sữa mà tôi đã làm việc. Không lỗi nào cần đổi thiết bị để sửa. Tất cả đều sửa bằng quy trình, đào tạo và chữ ký.
Lỗi 1: đọc nhiệt độ ở bồn cấp, không ở đường hồi
Bồn xút 80 °C không có nghĩa là bề mặt xa nhất của hệ thống đạt 80 °C. Đường ống dài, bồn lớn, bộ trao đổi nhiệt lạnh đều lấy nhiệt của dung dịch. Điểm cần đọc là nhiệt độ trên đường hồi về trạm CIP, vì đó là nhiệt độ thấp nhất mà dung dịch đã đi qua.
Cách sửa: giới hạn nhiệt độ trong chương trình phải tính tại đường hồi. Đồng hồ thời gian của bước rửa kiềm chỉ bắt đầu chạy khi đường hồi đạt nhiệt độ. Nếu chương trình hiện tại đếm giờ từ lúc bơm chạy, đó là việc phải sửa đầu tiên.
Lỗi 2: nồng độ hoá chất pha theo thói quen
Xút và axit thường được dùng lại nhiều lần. Mỗi lần, dung dịch bị loãng bởi nước tráng còn trong đường ống và bị nhiễm bởi chất bẩn vừa rửa ra. Người vận hành quen tay châm thêm “một can” mà không đo. Sau một tuần, nồng độ thật có thể chỉ còn một phần so với quy trình.
BRCGS (điều 4.11.7.3) đòi kiểm tra nồng độ chất tẩy rửa định kỳ, và theo dõi nước tráng thu hồi để phát hiện hoá chất bị kéo sang từ bồn xút, bồn axit. Cách sửa thực tế: đo độ dẫn điện trên đường hồi cho mỗi chu trình, kiểm chuẩn độ bằng tay mỗi ca, ghi cả hai.
Lỗi 3: cắt bước, rút thời gian khi mùa cao điểm
Đây là lỗi có áp lực lớn nhất. Mùa cao điểm, quả về liên tục, mỗi giờ dừng máy là hàng tấn nguyên liệu chờ. Người ta rút bước axit, rút thời gian rửa kiềm, hoặc chuyển sang “tráng nước nóng cho nhanh”. Chương trình vẫn báo xong. Màng bẩn tích dần qua nhiều ca, và tới một lúc vi sinh trong màng đó đủ nhiều để làm hỏng sản phẩm.
Cách sửa không nằm ở người vận hành. Nó nằm ở chỗ ai có quyền quyết định dừng máy để vệ sinh, và ai có quyền rút ngắn chương trình. Nếu không viết ra, quyền đó mặc nhiên thuộc về người đang chịu áp lực sản lượng.
Lỗi 4: lưu lượng không đủ, hoặc chạy sai tuyến
Hoá chất đúng, nhiệt độ đúng, mà dung dịch không chảy đủ mạnh qua mọi bề mặt thì vẫn không sạch. Với bồn, sổ tay Saravacos ghi quả cầu phun cần cấp khoảng 8–12 lít/phút cho mỗi m² mặt trong bồn trụ hoặc bồn chữ nhật, và 25–35 lít/phút cho mỗi mét chu vi với silo đứng. Quả cầu phun bị nghẹt một nửa lỗ thì bồn có những vùng không bao giờ được rửa.
Với đường ống, kẻ thù là nhánh chết: đoạn ống cụt, chữ T bịt đầu, nhánh lắp cảm biến. Sổ tay thiết kế nhà máy thực phẩm của Springer (2013) chỉ ra rằng cùng một chữ T, nếu dòng chảy đi thẳng vào nhánh thì rửa được, đi ngang qua miệng nhánh thì rửa kém, đi ngược chiều thì còn kém hơn. Lỗi vận hành điển hình là nối ống mềm sai, mở thêm nhánh không có trong chương trình, hoặc quên mở van để dung dịch đi qua một đoạn.
BRCGS (điều 4.11.7.4) đòi giám sát CIP gồm cả việc kiểm kết nối, đường ống, cài đặt đúng, van đóng mở đúng trình tự và quả cầu phun hoạt động đúng. Đó chính là danh sách của lỗi này.
Lỗi 5: thả máy về sản xuất mà không kiểm, không ký
Chu trình kết thúc, màn hình báo xanh, ca sau bắt đầu chạy sản phẩm. Không ai mở nắp bồn nhìn, không ai đo nước tráng cuối, không ai ký. Nếu một trong bốn lỗi trên đã xảy ra, đây là chốt chặn cuối cùng, và nó đã bị bỏ qua.
BRCGS (điều 4.11.5) đòi kiểm độ sạch của thiết bị trước khi thả về sản xuất, ghi kết quả kiểm bằng mắt, phân tích, vi sinh, và dùng chúng để xem xu hướng. Sổ tay của Springer dẫn bảng phân loại của Timperley (1997), lấy theo chuẩn ngành sữa: bề mặt sau vệ sinh có 0–540 vi sinh vật trên mỗi dm² là đạt, trên 2.700 là không đạt. Con số cụ thể của nhà máy anh chị phải tự đặt theo sản phẩm, nhưng phải có, và phải có người ký.
Ai ký trước khi máy chạy lại?
CIP hỏng thường không do không ai biết, mà do ai cũng nghĩ người khác đã kiểm. Tôi đề nghị viết ra một bảng như dưới đây và dán ở trạm CIP.
| Người | Việc | Ký vào đâu |
|---|---|---|
| Người vận hành CIP | Kiểm kết nối, tuyến ống, chọn đúng chương trình; đo nồng độ đầu ca | Phiếu chu trình |
| Trưởng ca | Xem bản ghi bốn thông số, so với giới hạn, nhất là nhiệt độ và độ dẫn điện đường hồi | Phiếu chu trình |
| QA | Kiểm bằng mắt điểm khó, đo nước tráng cuối, lấy mẫu bề mặt theo lịch; quyết định thả máy | Phiếu thả máy |
| Cơ điện | Vệ sinh lọc, kiểm quả cầu phun, ống mềm, hiệu chuẩn cảm biến nhiệt và độ dẫn điện | Sổ bảo trì |
| Giám đốc sản xuất | Duyệt mọi thay đổi chương trình hoặc tuyến ống; quyết định dừng máy khi CIP không đạt | Phiếu thay đổi |
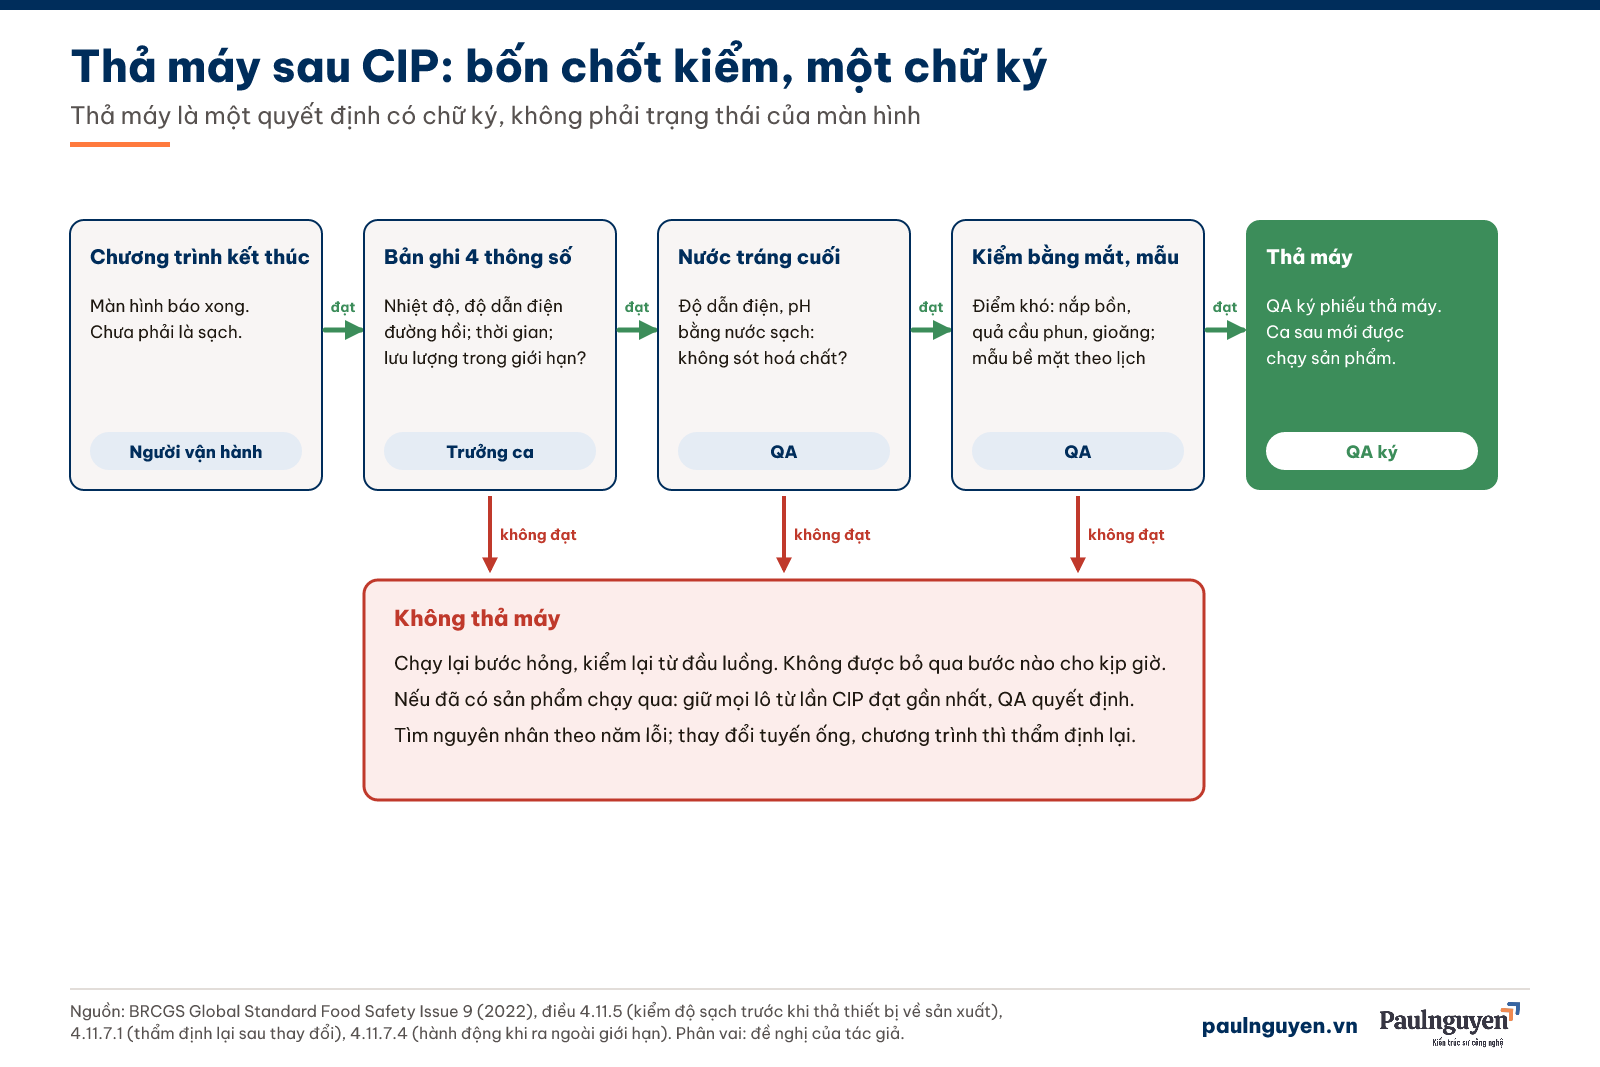
Hai điều khoản của BRCGS mà tôi đề nghị chủ nhà máy đọc kỹ. Điều 4.11.7.1 đòi hệ CIP có sơ đồ cập nhật, được thẩm định, và mọi thay đổi hay bổ sung phải được người có năng lực duyệt trước khi làm, có ghi chép, rồi thẩm định lại. Điều 4.11.7.4 đòi quy trình phải ghi rõ hành động khi giám sát cho thấy ra ngoài giới hạn. Câu chuyện ở đầu bài vi phạm cả hai: nhánh ống mới không ai duyệt, và nhiệt độ đường hồi thấp mà không ai có quyền dừng.
Khi đã có mẻ hỏng: xử lý thế nào?
Câu hỏi đầu tiên không phải “ai làm sai” mà là “từ lần CIP đạt gần nhất tới giờ, những lô nào đã chạy qua thiết bị này”. Tất cả các lô đó phải giữ lại cho tới khi QA quyết định. Đây là lý do bản ghi CIP phải gắn được với mã lô sản xuất.
Sau đó mới tìm nguyên nhân, theo đúng năm lỗi ở trên: nhiệt độ đường hồi, nồng độ, thời gian từng bước, lưu lượng và tuyến ống, kết quả kiểm thả máy. Nếu nguyên nhân là một thay đổi trong hệ thống, hệ thống phải được thẩm định lại trước khi dùng tiếp.
Ví dụ của tôi: một bồn đệm 10.000 lít nước quả bị giữ vì CIP không đạt thì thiệt hại không chỉ là 10.000 lít. Đó còn là nguyên liệu đã ép mà chưa có chỗ chứa, ca làm việc bị dồn, và có thể là một hợp đồng giao chậm. Mười lăm phút kiểm và ký thả máy rẻ hơn rất nhiều.
Phần bài viết không làm thay được
Bài viết đưa ra quy trình chung và năm lỗi hay gặp. Nó không làm được những việc sau cho nhà máy của anh chị:
- Đặt giới hạn nhiệt độ, nồng độ, thời gian, lưu lượng cho từng mạch CIP theo sản phẩm thật (puree xoài khác nước quả trong, khác sữa).
- Đi lại toàn bộ tuyến ống để tìm nhánh chết, điểm không tự thoát nước, quả cầu phun sai cỡ.
- Thiết kế phép thử thẩm định CIP và lịch thẩm định lại.
- Viết phiếu chu trình, phiếu thả máy, và phân quyền dừng máy cho mùa cao điểm.
Nếu anh chị đang chạy một hệ CIP mà vẫn có lô hỏng không rõ nguyên nhân, hãy bắt đầu bằng một phiên chẩn đoán dự án: 45–60 phút, không tính phí. Mang theo sơ đồ CIP và bản ghi chu trình của một tuần. Chúng ta đọc đường hồi trước, rồi mới bàn tới hoá chất.
Đọc thêm:
- Mùa cao điểm, ai được quyền dừng dây chuyền IQF để vệ sinh?
- Thẩm định và thẩm tra HACCP: nhầm một chữ, trượt cả buổi đánh giá
- Layout nhà máy thực phẩm: 15 phút là đoàn audit EU nhìn ra sai
- Nghiệm thu thiết bị trước khi thanh toán: phần tiền phải giữ tới sau SAT
- Bảo trì dự đoán: nhà máy sữa Đức bắt được một cái bơm sắp hỏng
Chọn thị trường trước, chọn máy sau.
Nguồn tham khảo
- Saravacos G.D., Kostaropoulos A.E. Handbook of Food Processing Equipment. Kluwer Academic/Plenum, 2002 — chương 2 (Design and Selection of Food Processing Equipment), mục làm sạch thiết bị, tr. 65–66: sáu bước CIP (tráng nước mềm lạnh, rửa kiềm kèm hypoclorit, tráng giữa, rửa axit, tráng cuối, khử trùng bằng hypoclorit hoặc nước nóng 90 °C); CIP là phép làm sạch hoá học; quả cầu phun 8–12 lít/phút·m² mặt trong bồn, silo đứng 25–35 lít/phút·m chu vi; CIP hiệu quả đòi tự động hoá với cảm biến nhiệt độ, mức, lưu lượng, áp suất, vị trí van.
- BRCGS. Global Standard Food Safety, Issue 9, tháng 8/2022: điều 4.11.5 (kiểm độ sạch trước khi thả thiết bị về sản xuất, ghi kết quả và xem xu hướng), 4.11.7.1 (thẩm định hệ CIP, sơ đồ cập nhật, duyệt trước mọi thay đổi, thẩm định lại), 4.11.7.2 (giới hạn cho thời gian từng bước, nồng độ chất tẩy rửa, lưu lượng và áp suất, nhiệt độ), 4.11.7.3 (kiểm nồng độ định kỳ, theo dõi nước tráng thu hồi, kiểm lọc và ống mềm), 4.11.7.4 (giám sát kết nối, van, quả cầu phun, hành động khi ra ngoài giới hạn). brcgs.com
- Baker C.G.J. Hygienic Design of Food Processing Equipment, chương 4 trong Handbook of Food Factory Design, Springer, 2013 — bảng 4.7 tr. 87–88 (theo Timperley 1997, chuẩn ngành sữa: 0–540 vi sinh vật/dm² sau vệ sinh là đạt, 540–2.700 tạm đạt, trên 2.700 không đạt); mục 4.5.2.5 tr. 107–108 (nhánh chết: hướng dòng chảy quyết định mức độ rửa sạch).
- Kinh nghiệm dự án của tác giả: câu chuyện mở bài là tình huống tổng hợp từ nhiều nhà máy, không phải một nhà máy cụ thể; nhiệt độ 75 °C và 58 °C, bồn đệm 10.000 lít, bảng phân công ký là ví dụ minh hoạ.
Bài viết của Paul Nguyen, tổng hợp từ các nguồn trên (truy cập tháng 10/2026) và kinh nghiệm vận hành nhà máy nước quả, puree. Bài viết theo góc vận hành và phân quyền; phần thiết kế mạch CIP và thông số thẩm định không đi sâu. Ảnh đại diện: nền ảnh của Policarpo Brito trên Pexels (https://www.pexels.com/photo/33514501/).